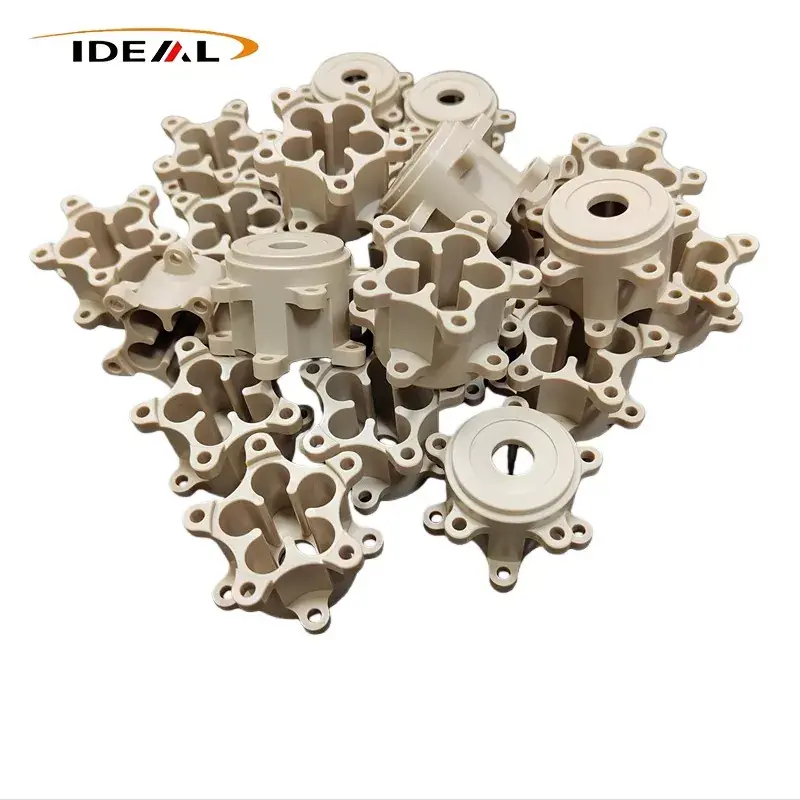
Современные механические узлы, работающие в условиях комбинированных термических, химических и фрикционных нагрузок, предъявляют высокие требования к уплотнительным и резервным компонентам. Многие традиционные полимерные компоненты быстро разрушаются под действием постоянных циклических нагрузок, что приводит к частому обслуживанию оборудования и незапланированным перерывам в работе. Техническим командам необходимо понимать поведение конкретного материала, ограничения сборки и соответствие эксплуатационным условиям, чтобы продлить срок службы компонентов.Кольца из ПЭЭКобеспечить сбалансированную многомерную производительность, которая устраняет многие распространенные виды отказов, встречающиеся в сложном промышленном оборудовании.
Полиэфирэфиркетон принадлежит к семейству ароматических термопластичных полимеров, известных своей стабильной механической производительностью в широком рабочем диапазоне. Базовую смолу можно смешивать с различными наполнителями для изменения износостойкости, жесткости и теплопроводности в соответствии с требованиями сборки мишени. Каждый вариант наполнителя требует определенных компромиссов, которые инженеры должны взвесить перед окончательной спецификацией.
Внутренняя стабильность материала формирует основу для продления циклов обслуживания. Низкое поглощение влаги сводит к минимуму изменение размеров при контакте компонентов с влажным воздухом или рабочими жидкостями на водной основе. Огнестойкость заложена в структуру базового полимера без дополнительных галогенных добавок, что повышает надежность оборудования, подвергающегося неожиданным термическим воздействиям. Тепловое расширение остается сравнительно низким среди термопластов, сохраняя постоянство размеров при аппаратных циклах между горячим и холодным рабочими состояниями.
Параметры заполнителя изменяют базовые характеристики. Смесь углеродного волокна повышает прочность на сжатие и теплопроводность. Порошковые добавки ПТФЭ дополнительно снижают поверхностное трение для динамических контактных поверхностей. Стекловолокно повышает жесткость, но может увеличить абразивное взаимодействие с определенными сопрягаемыми металлическими поверхностями. Крайне важно подобрать состав наполнителя в соответствии с точными параметрами среды, давления и движения, а не выбирать модифицированные марки исключительно на основе общих технических характеристик.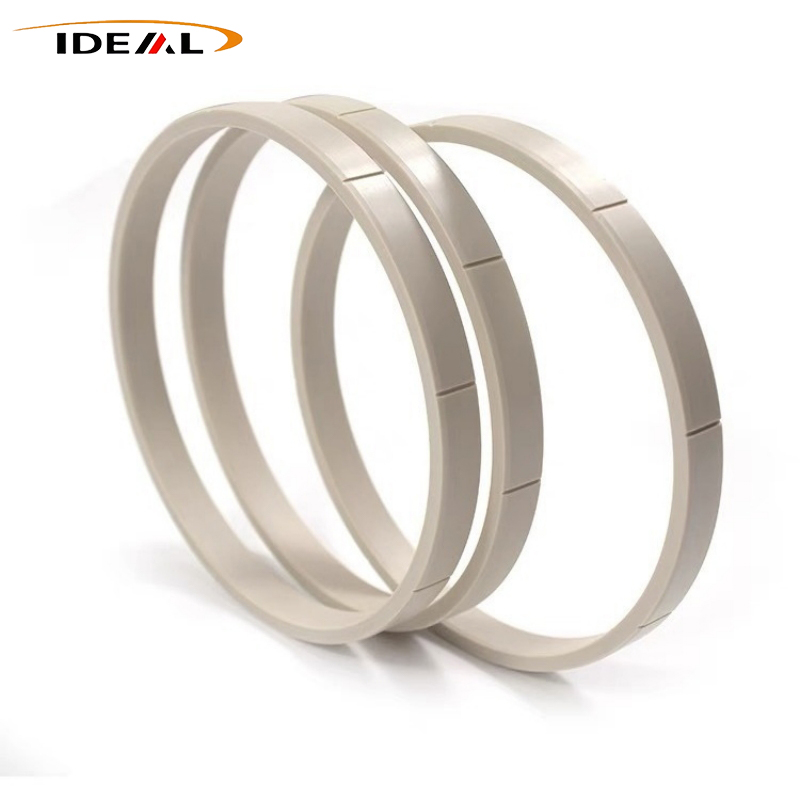
Уплотнительные и резервные компоненты остаются под постоянным сжимающим напряжением после установки в полости сальников. Ползучесть описывает медленную остаточную деформацию, вызванную статической сжимающей силой с течением времени. Когда ползучесть превышает допустимые пороговые значения, сила предварительной нагрузки падает, пути утечки открываются, а эффективность уплотнения ухудшается. Высококачественный материал полиэфирэфиркетон подавляет развитие ползучести даже в условиях эксплуатации при повышенных температурах, помогая оборудованию поддерживать надлежащую силу межфазного контакта в течение длительных интервалов эксплуатации.
Циклическая механическая усталость представляет собой еще один важный источник деградации компонентов. Оборудование, работающее возвратно-поступательно, вращающееся или изменяющее давление, подвергает полимерные детали повторяющимся циклам загрузки-разгрузки. Во многих полимерных материалах после миллионов циклических событий образуются микротрещины, которые приводят к видимым поверхностным повреждениям и функциональному отказу.Кольца из ПЭЭКподдерживать стабильные характеристики конструкции в комбинированных условиях давления, температуры и движения, что делает их подходящими для сборок, испытывающих большие объемы циклов.
Трение и износ напрямую определяют срок службы динамически контактирующего оборудования. Прогрессирующий износ поверхности изменяет геометрию поперечного сечения и нарушает необходимый межфазный контакт. Сорта полимеров без наполнителей обеспечивают хорошие базовые трибологические характеристики, а составы с добавками расширяют границы износостойкости. Снижение теплоты трения замедляет процессы термического старения внутри полимерной матрицы, создавая положительную обратную связь для увеличения срока службы компонентов.
Нельзя не отметить качество поверхности сопрягаемых частей. Даже высококачественная полимерная фурнитура будет подвергаться ускоренному истиранию при работе со слишком шероховатыми металлическими поверхностями. В технической документации должны быть определены допустимые параметры шероховатости валов, корпусов и поверхностей сальников, а также выбрана марка полимерного материала.
Реальное промышленное оборудование редко подвергает компоненты воздействию только одного источника нагрузки одновременно. В большинстве рабочих сред температура, давление и воздействие химических сред сочетаются друг с другом, что ускоряет старение материала по сравнению с изолированными условиями лабораторных испытаний. Полимеры общего назначения часто набухают, размягчаются или растрескиваются под напряжением под воздействием многофакторных условий эксплуатации.
Полиэфирэфиркетон демонстрирует широкий спектр совместимости с органическими растворителями, минеральными маслами, смазочными материалами и многими водными химическими растворами. Лишь узкий набор высококонцентрированных химических веществ вызывает измеримую деградацию материала. Такая химическая инерция сохраняет геометрию размеров и целостность поверхности после длительного погружения в технологические жидкости. Проверка совместимости материалов с каждой конкретной рабочей средой остается необходимой до окончательного утверждения проекта.
Устойчивость к гидролизу выделяется при контакте с горячей водой и паром. Многие высокоэффективные полимеры подвергаются молекулярной деградации под постоянным воздействием горячего пара. Этот полимер сохраняет основные механические свойства при повторяющихся паровых циклах, расширяя область применения в оборудовании для обработки жидкостей. Инженерам следует помнить, что давление увеличивает скорость химического воздействия во многих узлах, контактирующих с жидкостью, а данные лабораторного погружения не всегда точно воспроизводят результаты полевых условий.
Даже правильно подобранные полимерные компоненты могут сократить время работы, если геометрия сальника, методы установки или значения зазоров настроены неправильно. Сам по себе сорт материала не может компенсировать плохие решения в области механического проектирования. Технические группы должны рассматривать спецификацию компонентов и проектирование полостей под сальники как связанные инженерные задачи, а не отдельные рабочие процессы.
Конфигурации резервного кольца представляют собой один из наиболее распространенных шаблонов развертывания. В условиях высокого давления мягкий эластомерный уплотнительный материал может проникнуть в зазоры сальников и вызвать повреждения, вызванные экструзией. Жесткое полимерное резервное оборудование блокирует пути экструзии и сохраняет целостность первичного уплотнительного элемента.Кольца из ПЭЭКчасто выполняют эту роль опорного кольца в узлах клапанов и цилиндров высокого давления во многих отраслях промышленности.
Не для каждого применения уплотнений требуется высокопроизводительное оборудование из термопласта. Для статического уплотнения в мягких условиях можно использовать альтернативные полимерные или эластомерные решения. Выбор материала всегда должен осуществляться после полной оценки границ реальных условий эксплуатации.
В различных отраслях промышленности существуют строгие требования к сборке. Каждое приложение имеет свою уникальную комбинацию диапазона давления, температурного диапазона, типа движения и профиля контактирующей среды. Сопоставление фактических рабочих параметров с возможностями материала обеспечивает правильный выбор компонентов и предсказуемое поведение оборудования в долгосрочной перспективе.
В этих областях эксплуатации улучшение времени работы компонентов происходит за счет соответствующего выбора марки материала и продуманного проектирования геометрии сальника. Отказ компонента, наблюдаемый на месте, часто связан с неполным сбором данных о рабочем состоянии на ранних стадиях проектирования. Документирование пиковой температуры, пикового давления, состава среды и объемов циклов движения помогает техническим группам избежать сценариев деградации компонентов, которых можно избежать.Идеальный пластикобеспечивает техническую поддержку при проверке конфигурации компонентов для конкретного проекта на основе собранных наборов данных о рабочих условиях.
В таблице ниже представлены ключевые показатели эффективности широко используемых высокоэффективных герметизирующих полимеров. Это сравнение поддерживает предварительный отбор материалов в ходе рабочего процесса инженерного проектирования. Каждый материал имеет свои сильные стороны и ограничения, которые необходимо учитывать с учетом требований конкретного проекта.
| Полимер | Непрерывная тепловая мощность | Химическая совместимость | Сопротивление ползучести | Трибологические характеристики | Стабильность гидролиза |
|---|---|---|---|---|---|
| PEEK | Высокий | Отличный | Очень хороший | В зависимости от оценки Хорошо-Отлично | Отличный |
| ППС | Высокий | Отличный | Хороший | Умеренный | Хороший |
| ПИ | Очень высокий | Хороший | Очень хороший | Хороший | Умеренный |
| ПТФЭ | Высокий | Отличный | Бедный | Отличный | Отличный |
| ПАИ | Очень высокий | Хороший | Очень хороший | Очень хороший | Умеренный |
ПТФЭ обеспечивает превосходные характеристики низкого трения, но при этом страдает заметной слабостью ползучести при длительной сжимающей нагрузке. Полиимид выдерживает чрезвычайно высокие температуры, но демонстрирует ограниченную устойчивость к гидролизу при длительном воздействии горячей воды.Кольца из ПЭЭКдостичь сбалансированной производительности по термическим, механическим, химическим и гидролитическим параметрам, что объясняет широкое применение для промышленных задач с множеством факторов стресса. Табличные лабораторные данные служат справочным руководством; проверочные испытания в реальных условиях по-прежнему важны для квалификации оборудования конечного использования.
Методология производства определяет точность размеров конечного компонента и распределение внутреннего напряжения. Существует два основных направления производства: литье под давлением и обработка на станках с ЧПУ экструдированных заготовок. Каждый маршрут дает преимущества для различных сценариев объема производства.
Литье под давлением подходит для крупносерийного производства. Для минимизации остаточного внутреннего напряжения необходим правильный контроль параметров пресс-формы. Плохо контролируемые условия формования создают скрытое напряжение внутри готовых деталей, которое постепенно снимается после установки и создает небольшие искажения размеров. Компоненты, изготовленные на станках с ЧПУ и изготовленные из высококачественной экструдированной прутковой заготовки, хорошо подходят для заказов малых и средних объемов и нестандартных размеров. Качество сырья напрямую определяет консистенцию и повторяемость конечных компонентов.
Инженерам-конструкторам необходимо рассчитать поведение теплового расширения при расчете размеров полости сальника. Правильные значения зазора поддерживают соответствующее контактное давление при максимальной рабочей температуре, избегая при этом механического заедания. Диапазоны допусков различаются в зависимости от производственного процесса, номинального размера и марки полимера. Компоненты большего диаметра, естественно, имеют более широкий достижимый диапазон допусков. Обсуждение допусков на ранней стадии между инженерными и производственными группами позволяет избежать непредвиденных проблем, связанных со сборкой, на более поздних этапах разработки продукта.
Проверка после обработки удаляет поверхностные заусенцы и микротрещины, образовавшиеся в ходе механической обработки. Неустраненные дефекты поверхности распространяются под действием циклических механических напряжений и сокращают достижимый срок службы. Надежные поставщики компонентов внедряют контролируемые рабочие процессы режущего инструмента и процедуры проверки для устранения таких дефектов поверхности готовых полимерных компонентов.
Динамическое уплотнение из чистого полимера в условиях высокого давления достижимо только при строгом контроле скорости резания, контактного давления и качества сопрягаемой поверхности. В большинстве конфигураций высокого давления они действуют как резервное оборудование в сочетании с эластомерными первичными уплотнительными элементами для предотвращения повреждений, вызванных экструзией. Пределы рабочих параметров конкретного проекта следует сверить с документацией о свойствах материала.
Ненаполненные полимеры обычно обеспечивают превосходную стойкость к гидролизу при постоянном воздействии горячего пара. Многие добавки наполнителей создают потенциальные пути проникновения паров в полимерную матрицу. Наполненные компаунды по-прежнему могут работать в сценариях прерывистого контакта с паром. Полная оценка совместимости сред должна быть выполнена для каждого уникального набора параметров условий труда.
Документируйте постоянные и пиковые значения температуры, диапазоны статического и циклического давления, составы всех контактирующих сред, оценки типа движения и частоты циклов, размеры полости сальника, материал сопрягаемых деталей и характеристики шероховатости поверхности. Полная документация по рабочему состоянию формирует основу для правильного выбора марки материала и прогнозируемого времени работы компонентов.
Общие наблюдаемые виды отказов включают абразивный поверхностный износ, деформацию, связанную с экструзией, вызванную чрезмерным зазором сальника, термическое искажение размеров и рост трещин, вызванный циклической механической нагрузкой. Документирование реальных наблюдений отказов помогает уточнить выбор материала и геометрию полости сальника для последующих итераций оборудования.
Низкокачественное или переработанное сырье приводит к нестабильным механическим свойствам партий компонентов. Изменения внутри полимерной матрицы приводят к неравномерной скорости износа и неожиданному преждевременному разрушению под воздействием суровых условий окружающей среды. Документация по отслеживанию материалов поддерживает проверку источника сырья для критически важного промышленного оборудования.
Дополнительное покрытие поверхности обычно не требуется. Совместимые смазочные материалы могут применяться во время сборки для определенных сценариев установки, хотя полная проверка совместимости с рабочими средами конечного использования является обязательной. Поверхностные покрытия имеют тенденцию изнашиваться во время динамической работы, и на них нельзя рассчитывать на устойчивый эффект снижения трения.
Получите целевую техническую оценку требований вашего проекта по производству промышленных полимерных компонентов.
связаться с нами